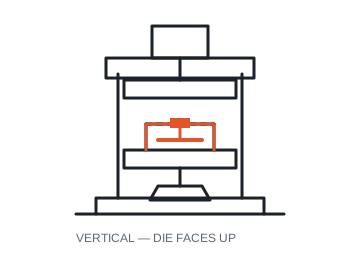
En una máquina horizontal la línea de partición es vertical: lo que se coloque en la cavidad se cae antes del cierre. En una vertical la partición es horizontal (la cavidad es un cuenco hacia arriba), así el inserto se queda donde se pone, el molde cierra encima y la pieza se forma a su alrededor.
Esa única diferencia geométrica es todo el argumento comercial de la serie. Sin inserto, una máquina horizontal suele ser más rápida y barata. Con inserto, la vertical es la única respuesta práctica.
| Modelo | Fuerza de cierre | Aleaciones | Nota |
|---|---|---|---|
| KSV-130 | 130 T | Zinc, magnesio, aluminio | Tamaño más habitual para cables y anzuelos |
| KSV-160 | 160 T | Zinc, magnesio, aluminio | Placa mayor para moldes multicavidad |
| KSV-200 | 200 T | Zinc, magnesio, aluminio | — |
| KSV-250 | 250 T | Zinc, magnesio, aluminio | — |
| KSV-300 | 300 T | Zinc, magnesio, aluminio | — |
| KSV-400 | 400 T | Zinc, magnesio, aluminio | Insertos grandes, cavidades profundas |
La máquina estándar inyecta en el centro del molde fijo. Una versión mejorada inyecta en la línea de partición, con un recorrido más corto y recto y mejor llenado en geometrías difíciles. Indíquenos cuál necesita su molde: cambia la placa y la disposición de la boquilla.
Cifras de referencia para KSV-130. Confirme con el plano de su pedido: la placa y la configuración de inyección pueden adaptarse.