Hot-chamber · Vertical · Cold-chamber

Máquinas de fundición a presión,
de 38 a 1600 toneladas, fabricadas para su pieza.

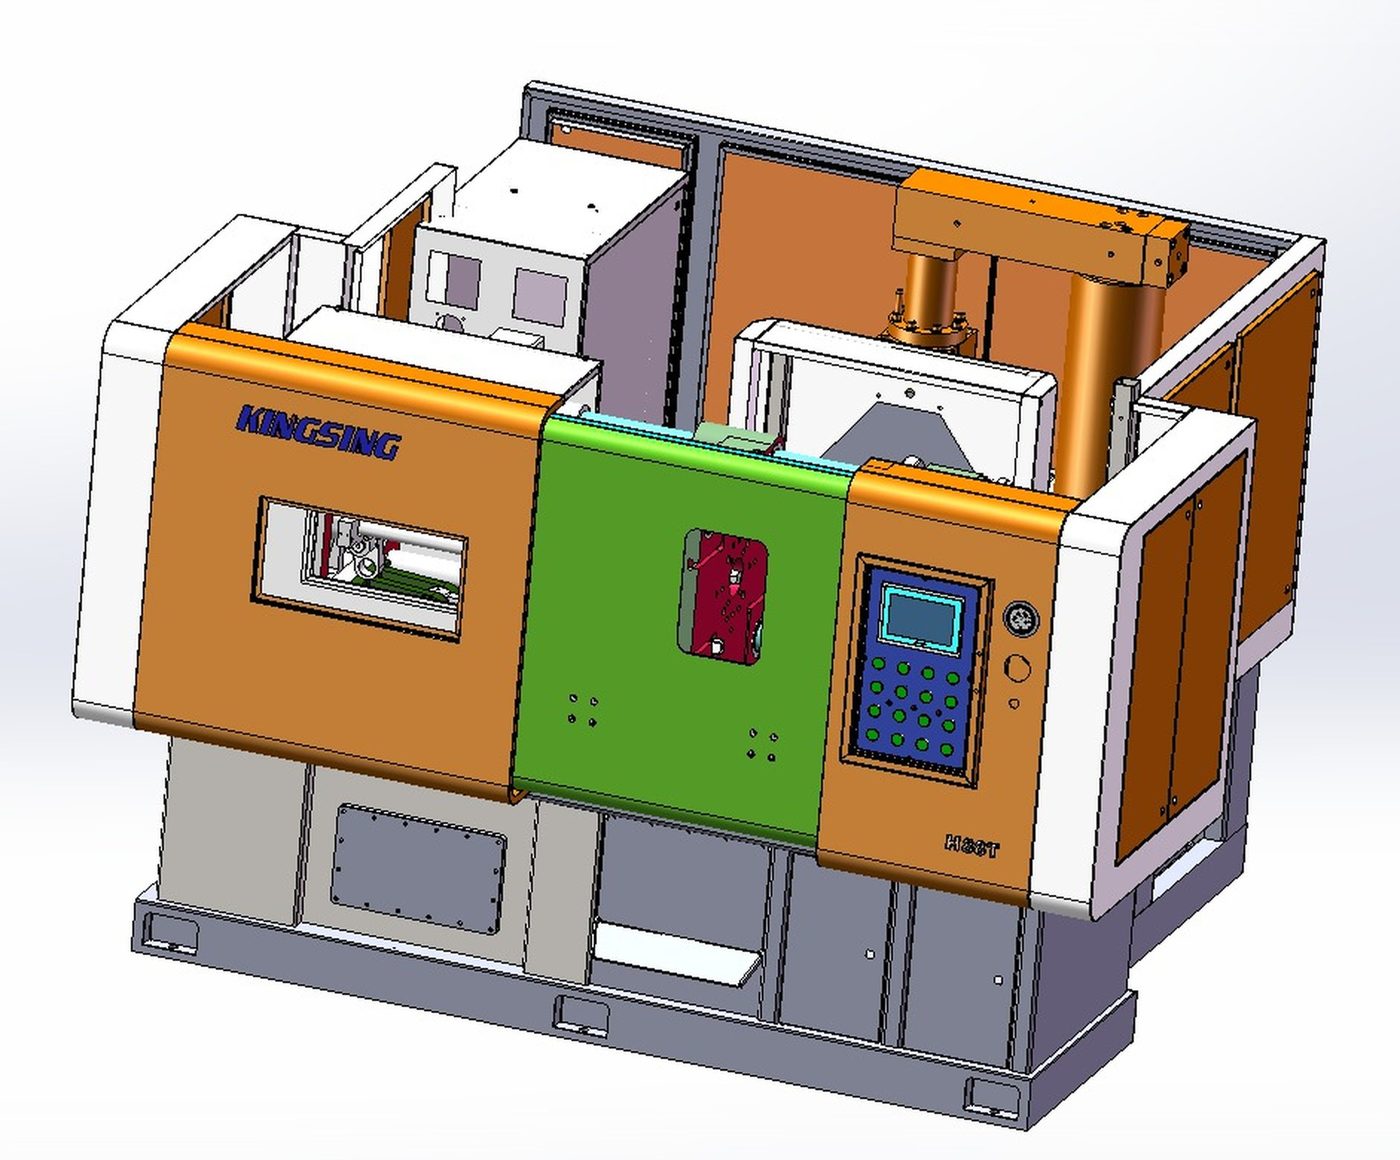
Fabricamos tres familias de máquinas de fundición a presión en Dongguan, China: máquinas compactas de cámara caliente para zinc y magnesio, máquinas verticales para moldeo con insertos y máquinas de cámara fría para aluminio. Todo se fabrica bajo pedido: díganos la pieza y dimensionamos la máquina.

Horizontal hot-chamber die casting machine
2010Establecida en Dongguan
38–1600 TRango de fuerza de cierre
3Familias de máquinas
2Auxiliary lines: take-out & ladle

Tres familias, una regla: la aleación decide la máquina

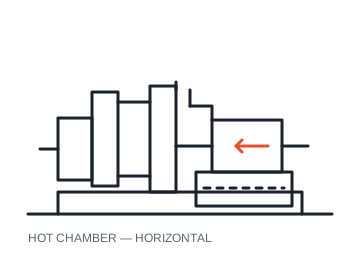
Por debajo de 650 °C la cámara de inyección puede estar en el baño; por encima no puede, y por eso el aluminio va a cámara fría y el zinc a cámara caliente. La tercera familia, la vertical, existe para piezas con insertos.

Hot-chamber machine schematic

Cámara caliente

KS series · 38–88 T

Ciclos rápidos para zinc y magnesio. La cámara está sumergida en el baño, el llenado se hace en un solo movimiento: decenas de segundos por ciclo en piezas pequeñas.

  • Cerraduras, cursores, herrajes
  • Pantallas de apantallamiento, conectores pequeños
Detalle de la serie KS
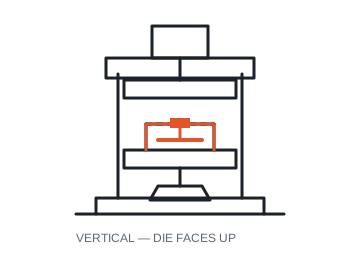
Vertical machine schematic

Vertical

KSV series · 130–400 T

Los moldes se colocan en horizontal con la cavidad hacia arriba, así los insertos se sitúan antes del cierre. Es la única configuración que lo hace de forma fiable.

  • Cables de freno, anzuelos, conjuntos de alambre
  • Insertos de barra de cobre, rotores
Detalle de la serie KSV
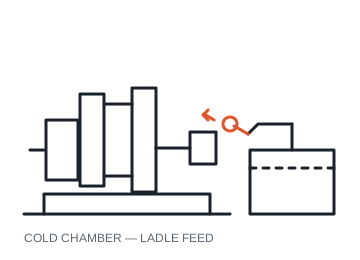
Cold-chamber machine schematic

Cámara fría

KSC series · 130–1600 T

Horno de fusión independiente y cucharón que lleva el metal a la cámara de inyección. Diseñada para aluminio, magnesio y cobre con alta presión de inyección.

  • Carcasas de automoción y comunicaciones
  • Piezas estructurales y de ingeniería
Detalle de la serie KSC

Tres trabajos para los que fabricamos

Automotive housing

Carcasas de automoción

Cámara fría 400–1600 T. Soportes estructurales en aluminio, dimensionados desde el plano y su área proyectada.

Lock body

Cerraduras y herrajes

Cámara caliente 38–88 T. Cuerpos de cerradura en zinc, cursores y herrajes en gran volumen y ciclo corto.

Connector shell

Carcasas de conector

Vertical 130–400 T. Carcasas de conector y ópticas de pared fina, incluido el moldeo con inserto donde el molde cierra desde arriba.

¿No sabe qué tonelaje necesita?

Envíe el plano de la pieza o use la calculadora: introduzca el área proyectada y la aleación, y obtendrá la fuerza de cierre y la máquina más pequeña de nuestra gama que la cubre.

El cálculo usa la fórmula estándar del sector: fuerza de cierre = área proyectada × presión específica × factor de seguridad. Es un punto de partida para cotizar, no sustituye la revisión del diseño del molde.

Die casting machine

Cómo trabajamos con un cliente nuevo

01

Primero la pieza, después la máquina

Dimensionamos desde la pieza: aleación, área proyectada, espesor de pared, insertos y ciclo objetivo. La máquina es consecuencia, no punto de partida.

02

Primero la configuración, después el precio

Tamaño de placa, posición de inyección, tipo de horno, nivel de control, extractor y cucharón: cada línea con su precio para que vea qué está pagando.

03

Fabricada bajo pedido

Las máquinas se fabrican tras confirmar el pedido. El plazo habitual y el hueco de producción actual se confirman en la cotización.

04

Apoyo en la puesta en marcha

Planos de instalación, guía de puesta en marcha y formación de operarios. Para la primera máquina podemos enviar un ingeniero a planta, acordado por pedido.

Piezas para las que fabricamos máquinas

La aleación decide la familia; el inserto decide si debe ser vertical.

Díganos la pieza. Dimensionamos la máquina.

Envíe un plano, una foto de la muestra o solo la aleación y el área proyectada. Recibirá una recomendación de modelo y una lista de configuración, normalmente en dos días hábiles.