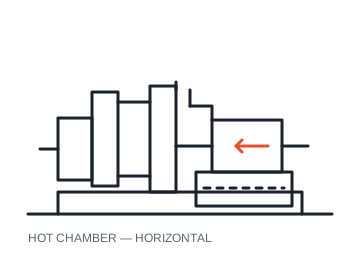
Buồng nóng
KS series · 38–88 T
Chu kỳ nhanh cho kẽm và magiê. Buồng ép ngập trong kim loại lỏng nên việc điền đầy diễn ra trong một hành trình — vài chục giây mỗi chu kỳ với chi tiết nhỏ.
- Khóa, đầu khóa kéo, phụ kiện
- Vỏ chắn nhiễu, đầu nối nhỏ
Hot-chamber · Vertical · Cold-chamber
Chúng tôi chế tạo ba dòng máy đúc áp lực tại Đông Quản, Trung Quốc: máy buồng nóng nhỏ gọn cho kẽm và magiê, máy đứng cho đúc chèn, và máy buồng nguội cho nhôm. Tất cả đều sản xuất theo đơn — bạn cho biết chi tiết, chúng tôi chọn máy.
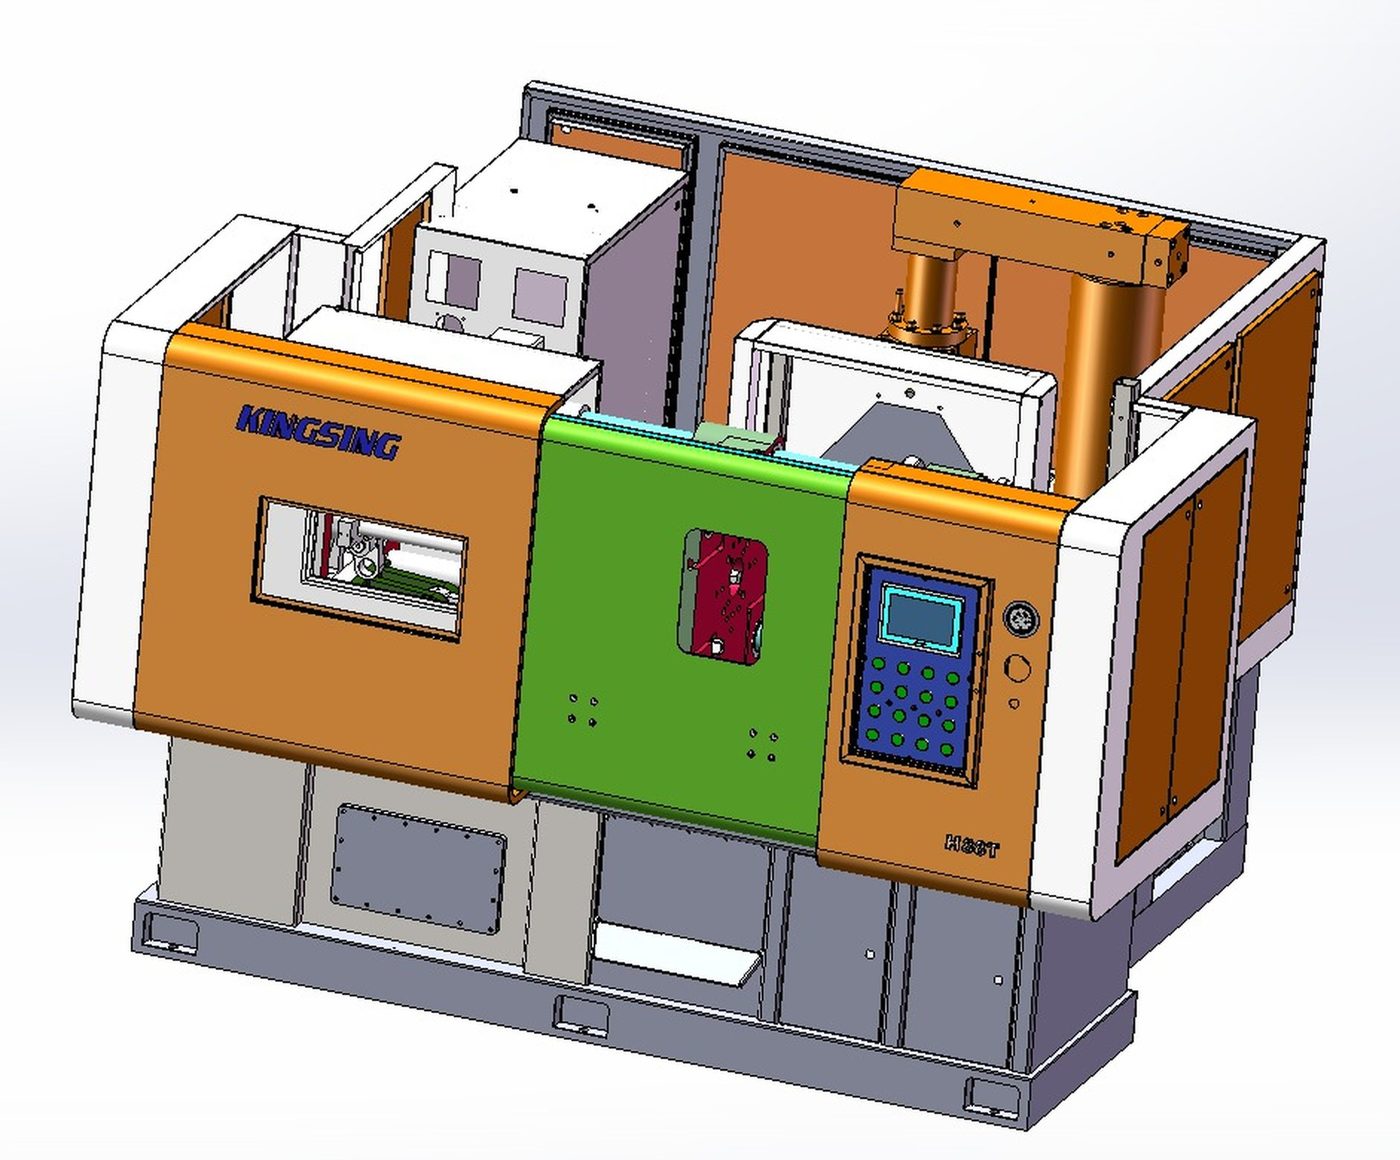
Dưới 650 °C, buồng ép có thể nằm trong kim loại lỏng. Trên ngưỡng đó thì không — vì vậy nhôm dùng máy buồng nguội, kẽm dùng máy buồng nóng. Dòng thứ ba, máy đứng, dành cho chi tiết có chèn.
Buồng nóng
Chu kỳ nhanh cho kẽm và magiê. Buồng ép ngập trong kim loại lỏng nên việc điền đầy diễn ra trong một hành trình — vài chục giây mỗi chu kỳ với chi tiết nhỏ.
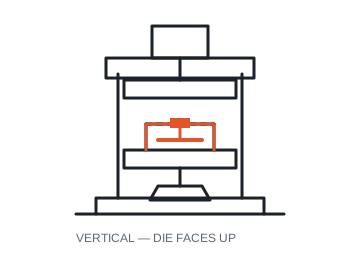
Máy đứng
Khuôn nằm ngang, lòng khuôn hướng lên nên có thể đặt chi tiết chèn trước khi khuôn đóng. Đây là kết cấu duy nhất làm được việc đó một cách ổn định.
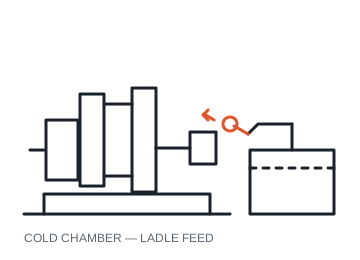
Buồng nguội
Lò nấu độc lập và tay rót đưa kim loại vào buồng ép. Thiết kế cho nhôm, magiê và đồng ở áp suất ép cao.
Buồng nguội 400–1600 T. Giá đỡ kết cấu bằng nhôm, chọn máy theo bản vẽ và diện tích hình chiếu.
Buồng nóng 38–88 T. Thân khóa kẽm, đầu kéo và phụ kiện, số lượng lớn, chu kỳ ngắn.
Máy đứng 130–400 T. Vỏ đầu nối và vỏ quang thành mỏng, gồm cả đúc chèn với khuôn đóng từ trên xuống.
Gửi bản vẽ chi tiết — hoặc dùng công cụ tính. Nhập diện tích hình chiếu và hợp kim, bạn sẽ có lực kẹp cần thiết và mẫu máy nhỏ nhất trong dải sản phẩm đáp ứng được.
Công thức tiêu chuẩn: lực kẹp = diện tích hình chiếu × áp suất riêng × hệ số an toàn. Đây là điểm khởi đầu cho báo giá, không thay thế cho việc rà soát thiết kế khuôn.
Chúng tôi chọn máy từ chi tiết: hợp kim, diện tích hình chiếu, độ dày thành, chi tiết chèn, chu kỳ mục tiêu. Máy là kết quả, không phải điểm xuất phát.
Kích thước bàn kẹp, vị trí ép, loại lò, mức điều khiển, tay gắp và tay rót — báo giá riêng từng mục để bạn thấy rõ mình trả tiền cho cái gì.
Máy được sản xuất sau khi xác nhận đơn hàng. Thời gian giao hàng và suất sản xuất hiện tại được ghi rõ trên báo giá.
Bản vẽ lắp đặt, hướng dẫn chạy máy và đào tạo vận hành. Với máy đầu tiên, chúng tôi có thể bố trí kỹ sư đến hiện trường — thỏa thuận theo từng đơn.
Hợp kim quyết định dòng máy; chi tiết chèn quyết định có phải dùng máy đứng hay không.
Gửi bản vẽ, ảnh mẫu, hoặc chỉ cần hợp kim và diện tích hình chiếu. Thường trong hai ngày làm việc bạn sẽ nhận được đề xuất model và danh mục cấu hình.